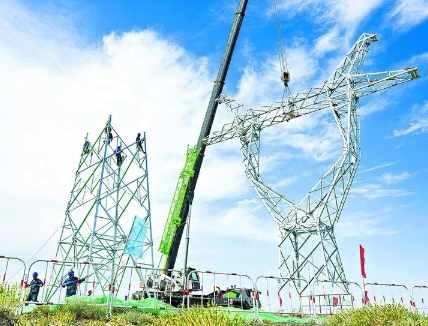
ہر ٹرانسمیشن لائن کوڈ بک سے شروع ہوتی ہے۔ IEC 60826 45 kV سے اوپر کی لائنوں کے لیے لوڈنگ فریم ورک کا احاطہ کرتا ہے۔ یورپ اپنی ہوا اور برف کے نقشوں کے ساتھ EN 50341 کا اضافہ کرتا ہے۔ شمالی امریکہ میں انجینئر ASCE/SEI 10-15 تک پہنچتے ہیں، اور چینی یوٹیلٹیز GB 50017 اور DL/T 5092 سے کام کرتی ہیں۔ یہ معیارات آپ کو بتاتے ہیں کہ سٹیل کو کس طاقت کی فراہمی کی ضرورت ہے۔ ان میں سے کوئی بھی آپ کو یہ نہیں بتاتا کہ جب وہ سٹیل 450 ڈگری سیلسیس پر گالوانیائزنگ غسل سے ٹکراتا ہے تو کیا ہوتا ہے۔
ہم کافی عرصے سے ٹاور بنانے کے لیے گرم-رولڈ کوائل فراہم کر رہے ہیں تاکہ یہ معلوم ہو سکے کہ سرٹیفکیٹ آسان حصہ ہے۔ Q235B، تقریباً ASTM A36 کے مساوی، ثانوی بریسنگ اور کراس-آرمز میں جاتا ہے۔ مین ٹانگیں عام طور پر Q345B کو چلاتی ہیں، جو ASTM A572 گریڈ 50 کے ساتھ ملتی ہیں۔ یورپی منصوبے S355J2 کی وضاحت کرتے ہیں۔ اگر لائن پہاڑی گزرگاہوں یا شمالی علاقہ جات کو عبور کرتی ہے جہاں موسم سرما کا درجہ حرارت منفی 20 سے نیچے گر جاتا ہے، تو ہم کلائنٹس کو Q345D یا S355J2 کی طرف دھکیلتے ہیں کیونکہ ان گریڈز میں Charpy تصدیق منفی 20 ڈگری ہوتی ہے۔ Q345B ایسا نہیں کرتا ہے، اور اسے ٹھنڈے سائٹ کے لیے بتانا ایک غلطی ہے جو ہم آپ کی توقع سے زیادہ کثرت سے دیکھتے ہیں۔
ٹاور سٹیل کا اصل امتحان ہے۔جستی ردعمل.
سلکان وہ عنصر ہے جو دلائل کا سبب بنتا ہے۔
ISO 1461 یا ASTM A123 پر ہاٹ-ڈپ گیلوانائزنگ پوری صنعت میں معیاری ہے۔ 6 ملی میٹر سے زیادہ حصوں پر، کم از کم کوٹنگ 85 مائکرو میٹر ہے۔ دیہی یا ہلکے شہری ماحول میں جنہیں ISO 12944 کے تحت C2 یا C3 کی درجہ بندی کی گئی ہے، یہ موٹائی عام طور پر 40 سے 50 سال تک برقرار رہتی ہے۔ C5 زمرہ میں ساحلی سائٹ پر، آپ کو اس کا آدھا حصہ مل سکتا ہے، یہی وجہ ہے کہ ان خطوں میں انجینئرز عام طور پر زنک کے اوپر پینٹ کے ساتھ ڈوپلیکس سسٹم کی وضاحت کرتے ہیں۔
وہ حصہ جس کو نظر انداز کیا جاتا ہے وہ کیمسٹری ہے۔ ایک سلکان رینج ہے، تقریباً 0.04 سے 0.14 فیصد، جہاں اسٹیل بن جاتا ہے جسے گالوانائزر ری ایکٹیو کہتے ہیں۔ آئرن-زنک کے مرکب پرتیں بہت تیزی سے بڑھتی ہیں۔ کوٹنگ موٹی، مدھم سرمئی، اور ٹوٹنے والی نکلتی ہے۔ سوراخ کریں یا ایک زاویہ موڑیں اور یہ فلک ہوجائے۔ ہم نے پورے بیچز کو مسترد کرتے دیکھا ہے کیونکہ مل نے اس کھڑکی کے نیچے سلکان نہیں رکھا تھا۔ ہم اسے پگھلنے کے مرحلے پر فاسفورس کے ساتھ کنٹرول کرتے ہیں، لہذا زنک یکساں طور پر چلتا ہے اور جالی کے ہر رکن پر دھندلا سرمئی رہتا ہے۔

فیبریکیٹر گریڈ سے زیادہ ہموار پن کا خیال رکھتے ہیں۔

ڈرائنگ گریڈ اور موٹائی کی وضاحت کرتی ہے۔ پنچ لائن چلانے والے لوگ چوڑائی کے تغیر، کنارے کی لہر، اور تاج کا خیال رکھتے ہیں۔ ہم پوری کوائل کی چوڑائی میں پلس یا مائنس 2 فیصد موٹائی رکھتے ہیں اور لیزر گیجز کے ساتھ ہر رن کو چیک کرتے ہیں۔ ریکارڈ فی کنڈلی رکھے جاتے ہیں، فی کھیپ نہیں۔
یہ ایک معمولی چیز کی طرح لگتا ہے جب تک کہ آپ سو ٹن زاویہ نہیں چلاتے۔ جو سوراخ سیدھ میں نہیں ہوتے ہیں انہیں دوبارہ بنانے کی ضرورت ہے۔ وہ مواد جو صاف طور پر گھوںسلا نہیں کرے گا اس کا مطلب اضافی سکریپ ہے، اور ٹاور پروجیکٹ پر جو اسکریپ حقیقی رقم میں چل سکتا ہے۔ ہمارے گھونسلے کا فضلہ عام طور پر 0.5 فیصد سے کم رہتا ہے۔ ہم کاربن کو 0.40 فیصد یا اس سے کم پر بھی رکھتے ہیں، جس کا مطلب ہے کہ سائٹ پر موجود ویلڈرز کو ٹانگوں کے موٹے حصوں پر بھی پہلے سے زیادہ گرم کرنے کی ضرورت نہیں ہوتی ہے۔ جنوری میں ایک پہاڑی چوٹی پر، یہ تصریح کی تفصیل نہیں ہے۔ یہ ہے کہ آیا عملہ روشنی جانے سے پہلے اسپلائس کو بند کر دیتا ہے۔
بولٹ وہ ہیں جہاں اچھی کوٹنگ خراب ہو جاتی ہے۔
ہم فاسٹنر نہیں بناتے ہیں۔ ASTM A394 ٹرانسمیشن کے کام کے لیے جستی بولٹ اور نٹس کا احاطہ کرتا ہے، اور یہ ایک الگ سپلائی چین ہے۔ لیکن ہم ہمیشہ کلائنٹس کو کہتے ہیں کہ ہمارے سٹیل میں ٹیپ شدہ سوراخوں کے خلاف بولٹ کوٹنگ کی موٹائی چیک کریں۔ اگر بولٹ پر زنک کلیئرنس کی اجازت سے زیادہ بھاری ہے، تو جب آپ ان کو ٹارک کرتے ہیں تو دھاگے چھین جاتے ہیں۔ ہوا کی کمپن باقی کام کرتی ہے۔ یہ اس قسم کا مسئلہ ہے جو کھڑا ہونے کے چھ ماہ بعد ظاہر ہوتا ہے، اور تب تک کوئی بھی یہ تسلیم نہیں کرنا چاہتا کہ یہ خریداری کا فیصلہ تھا۔
سفید زنگ پر ایک نوٹ

گیلے ذخیرہ کرنے کا داغ، یا سفید زنگ اس وقت ظاہر ہوتا ہے جب تازہ جستی سٹیل کو مضبوطی سے باندھا جاتا ہے اور سطحوں کے درمیان گاڑھا پن پھنس جاتا ہے۔ یہ چاک، سفید، اور عام طور پر ساختی نہیں ہوتا ہے، لیکن یہ ہر بار ڈیلیوری معائنہ کرے گا۔ ہم اپنی پیکنگ میں وینٹیلیشن اسپیسرز استعمال کرتے ہیں اور فیبریکٹرز کو مشورہ دیتے ہیں کہ وہ ممبروں کو ان کے درمیان ہوا کے ساتھ ڈھانپ کر رکھیں۔ اس کی کوئی قیمت نہیں ہے اور ان دلائل کو روکتا ہے جو تعمیر کے مرحلے سے زیادہ دیر تک چل سکتے ہیں۔
اپنے سپلائر سے کیا پوچھنا ہے۔
مل ٹیسٹ کی رپورٹ بیس لائن ہے۔ ہر معروف سپلائر ایک پیدا کرسکتا ہے۔ وہ سوالات جو علیحدہ سپلائرز عمل کے بارے میں ہیں۔ آپ سلکان کو کیسے کنٹرول کرتے ہیں؟ کیا آپ کے پاس کنڈلی کی چوڑائی میں موٹائی کے تغیر کا ڈیٹا ہے؟ کیا آپ کم-درجہ حرارت کے درجات کے لیے Charpy ریکارڈز دکھا سکتے ہیں؟ کیا آپ EN 10204 3.1 سرٹیفکیٹس بیچ کے بیچ جاری کریں گے؟
ہم کام کرتے ہیں۔ISO 9001 اور ISO 14001، اور ہماری کنڈلی 50 سے زیادہ ممالک میں ٹرانسمیشن منصوبوں میں چلی گئی ہے۔ Q235B، Q345B، Q345D، اور S355J2 سبھی باقاعدگی سے پروڈکشن میں ہیں، اس لیے آرڈر کے بڑے ہونے پر لیڈ ٹائمز نہیں بڑھتے ہیں۔
اگر آپ ایک لائن کی قیمت کا تعین کر رہے ہیں اور اصل مل ٹیسٹ رپورٹس یا گیلوانائزنگ ٹرائل ڈیٹا دیکھنا چاہتے ہیں، تو آپ ہماری کوائل کی وضاحتیں [مصنوعات کا صفحہ] یا براہ راست [ کے ذریعے ہم تک پہنچیںانکوائری فارم] ہم آپ کو ڈیٹا بھیجنے کے بجائے یہ بتائیں گے کہ ہم کتنے اچھے ہیں۔